

Efni og vinnslutækni

Undirlag
Aðalstraumurinn er 6061-T6 flugálblendi og 7075 ál er valið fyrir erfiðar aðstæður; Jafnvægi á léttu, vinnsluárangri og burðarstyrk, hentugur fyrir kraft- og vökvahluta.

Mótunarferli
Allt er myndað af fimm ása CNC samþættri mölun, án steypu eða suðu:
Innra og ytra holrúm, flansuppsetningarfletir, olíugangur í gegnum göt, staðsetningarútskot og hitaleiðni rif eru fræsuð í einu;
Yfirborðið heldur skýrri sammiðja hringlaga skurðaráferð, án þess að fægja, aðeins afgreiðsla og ultrasonic fituhreinsun eru framkvæmd;
Allar holustöður innihalda flans snittari uppsetningargöt, staðsetningarpinnahol, olíugangahol og þéttingarvaska, með allt að ± 0,02 mm vikmörk;
Innsiglisróp til vinnslu í holrúmsbrún, notað til að setja saman þéttihringi til að ná vökva-/olíuloftþéttingu.

Byggingarlegir og tæknilegir hápunktar
Ytri lóðrétt hitaleiðni rifja uppbygging: eykur hitaleiðni svæði og dregur úr innri vökvaolíu / vinnuhitastigshækkun mótor;
Óreglulegt samsett hola: skipt hólfahol, aðskilið olíurás, mótorsuppsetningarstaða og samsetningarsvæði ventilhússins;
Multi stefnu flans tengi: hlið olíu hringrás tengi, enda andlit uppsetningu flans, toppur þétti flans, til að ná fjölleiðslu tengikví;
Alveg ávöl horn: útrýma streituþéttni og forðast sprungur við háþrýstingsaðstæður.
Skipulagsskipulag (samsett með þremur útsýni)
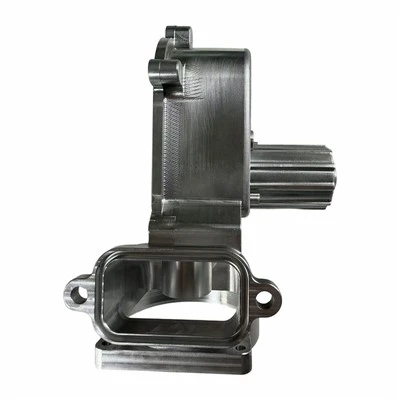
1. Hægra aðalþéttingarhólf (fyrsta mynd)
Stórt innsiglað hólf sem opnast, frátekið pláss fyrir mótor/ventlabyggingu, dreift með mörgum lögum af snittuðum staðsetningargötum, hringlaga þéttingarróp ytri hringsins til að setja saman O-hring, til að ná háum-þrýstingsþéttingu.
2. Vinstri olíurásarflans (önnur mynd)
Miðstóra gatið er aðalolíuinntak og -úttak olíuhringrásarinnar og snittari holurnar á báðum hliðum eru notaðar fyrir ytri vökvaleiðslur; Ytri lóðrétt hitaleiðni rifin eru notuð fyrir innri olíuhólf hitaleiðni.
3. Uppsetningarstaða efsta stýrisbúnaðar (þriðja mynd)
Marghyrnd mótorstrokka uppsetningarsúla, sem rúmar drifmótorinn inni; Ferningaopið á hliðinni er til að þræða vírbelti og það eru 4 festingarskrúfgöt utan um það til að festa mótorhlífarplötuna.
4. Botn alhliða uppsetningarflans
Fjölfóta festingarbotn með snittari festingargötum, notaður til að festa alla hússamstæðuna við grind/búnaðarbotn.


Ákvörðun um tilgang
Staðsetning kjarna: Rafmagns vökva stýrishús fyrir bíla/mótorhjól (rafræn vökvadælulokasamsetning)
Skiptar atburðarás forrita:
1. Mótorhjól breyting vökvakúpling / rafræn inngjöf dæla líkami
Innbyggt olíuhólf, drifmótor og olíugangur, sem kemur í stað upprunalegu klofna steypujárnsdælunnar frá verksmiðjunni, létt og betri hitaleiðni, sem tilheyrir-afkastamiklum breyttum CNC hlutum;
2. Rafræn bremsa/stýriaðstoð vökvalokahúss fyrir bifreiðar
Innbyggður mótor, olíurás og þrýstihólf, sem þjónar sem kjarnahleðslu-burðarskel fyrir EHB línustýringu og rafstýringu;
3. Lítil mælikvarði byggingarvélar ör vökvaafl húsnæði
Örvökvadælustöð, samþætt mótor, olíurás og olíugeymsluhólf, notuð fyrir sjálfvirknibúnað og litlar landbúnaðarvélar.
Samanburður á kostum vöru: Upprunaleg steypujárnskel
✅ Minnkaðu þyngd um 40% til 60% og lækkaðu ófjöðraða heildarþyngd ökutækisins;
✅ Innbyggt mölun hefur sterkari þéttingu og engin hætta á leka úr sandholum;
✅ Hitaleiðni skilvirkni hitaleiðni rifbeinsbyggingarinnar er betri en steypujárns og olíuhitastigið er lægra þegar unnið er í langan tíma;
✅ Vélrænni áferðarþekking á breyttu útliti er mikil og hún er hentug fyrir frammistöðubreytingamarkaðinn;
✅ Hægt er að aðlaga uppbygginguna og hægt er að stilla rúmmál holrúmsins í samræmi við tilfærslu og olíuþrýsting.
Valfrjálsar lausnir eftir-vinnslu
1. Náttúruleg hreinsun (núverandi staða): Fjarlægir aðeins olíu og burrs, heldur mölunarmynstri, hefur lægsta kostnað og hentar til skamms-notkunar;
2. Náttúrulegt anodizing: myndar þétta oxíðfilmu, ryðþolin og slitþolin, heldur mattri áferð málmsins;
3. Harð anodizing: Eykur yfirborðshörku í HV400 eða hærri, hentugur fyrir háan-þrýsting og slitþolinn-vinnuskilyrði;
4. Svart rafskaut + leysir merking: Almenn lausn fyrir breytta hluta er falleg, ryðvörn og hægt er að grafa með módelmerki.

Stuðningsleiðbeiningar um vinnslu
Þessi tegund af holrúmi tilheyrir flóknum fimm ása vinnsluhlutum og vinnsluferlið er sem hér segir:
Skurður álplötur → gróffræsing á þremur-ásum til að fjarlægja umfram → nákvæmnisvinnsla á fimm ása tengibúnaði á innra og ytra holrúmum og óreglulegum flötum → borun/töppun á öll snittari göt og pinnaholur → nákvæm borun á þéttingarrópum → afgraun og mikilli lofthreinsun → yfirborðshreinsun (þarf{1}}) (skyldubundið skoðunarferli fyrir vökvaíhluti).
maq per Qat: millistykki fyrir bílabreytingar, Kína bílabreytingar millistykki framleiðendur, birgjar, verksmiðja